ООО Шэньчжэнь Жуйшисин Технологии
F, 9 этаж, здание Кэчуан, научно-технический инновационный парк Цюаньчжи, улица Шасун, подрайон Шацзин, район Баоань, город Шэньчжэнь
ООО Шэньчжэнь Жуйшисин Технологии
F, 9 этаж, здание Кэчуан, научно-технический инновационный парк Цюаньчжи, улица Шасун, подрайон Шацзин, район Баоань, город Шэньчжэнь
2026-09-16
Нейлоновые гофрированные трубки изготавливаются по технологии непрерывного экструдирования с последующим вакуумным формованием и относятся к категории тонкостенных профильных изделий, к которым предъявляются гораздо более высокие требования к прочности расплава и дисперсности материала, чем к деталям, изготовленным методом литья под давлением. Огнезащитная модификация — это не просто добавление добавок, а необходимость достижения баланса между огнезащитными свойствами, механическими характеристиками, стабильностью при переработке и надежностью при длительном использовании, что является общей проблемой, с которой отрасль сталкивается на протяжении длительного времени.
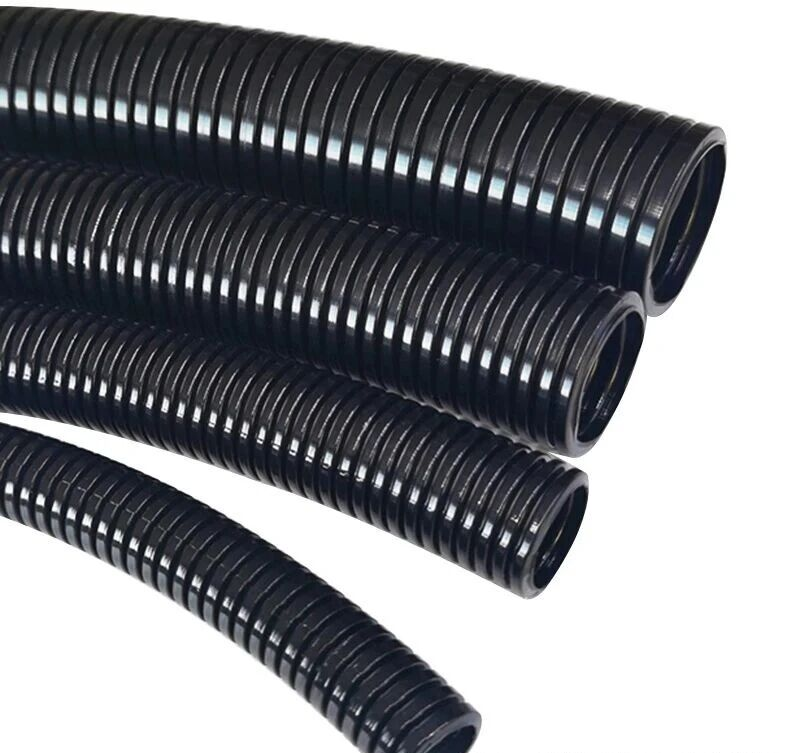
По сравнению с литьем под давлением, непрерывная экструзия гофрированных труб предъявляет более строгие требования к совместимости с системами огнезащиты. Традиционные порошковые антипирены склонны к агломерации, что после экструзии приводит к появлению неровностей и пятен на поверхности труб, а также к колебаниям толщины стенок; остатки от разложения антипиренов легко скапливаются в области экструзионной головки, образуя отложения, что требует частых остановок для очистки и напрямую снижает эффективность непрерывного производства.
Температура экструзии нейлона обычно находится в диапазоне 220–260 °C. Некоторые обычные фосфорные и вспенивающиеся антипирены обладают недостаточной термостойкостью и при таких температурах легко разлагаются, что не только приводит к образованию пузырьков внутри труб и изменению цвета материала, но и вызывает коррозию шнека и экструзионной головки под действием кислотных веществ, образующихся в результате разложения, что увеличивает износ оборудования. Кроме того, высокая доля добавки антипиренов значительно снижает вязкость и прочность расплава полиамида (PA), что при вакуумной формовке гофрированной структуры может привести к разрыву труб и проседанию гофр, что напрямую влияет на выход годной продукции.
Наполнение огнезащитными добавками зачастую оказывает негативное влияние на механические свойства основного материала. Возьмём, к примеру, систему меламина-цианурата (MCA), наиболее широко применяемую в отрасли: в чистый PA6 необходимо добавлять 15–22 % обычного продукта, чтобы достичь класса UL94 V-0, что приводит к заметному снижению ударной вязкости и прочности на разрыв материала; гофрированные трубки при многократных изгибах и в условиях низких температур подвержены хрупкому разрушению, что не позволяет им удовлетворить требованиям к атмосферостойкости в автомобильной промышленности и при наружном применении.
Осаждение в виде белого налета — еще одна серьезная проблема в отрасли. Некоторые антипирены недостаточно совместимы с нейлоновой матрицей, в результате чего в процессе длительной эксплуатации они постепенно мигрируют на поверхность труб, образуя белый порошкообразный налет, который не только ухудшает внешний вид, но и может привести к потере герметичности соединений и снижению электроизоляционных характеристик; в условиях высокой температуры и влажности эта проблема усугубляется. Кроме того, механизм огнезащиты в системах на основе чистого MCA основан преимущественно на поглощении тепла каплями расплава, а капли, сопровождаемые пламенем, создают риск вторичного возгорания, что ограничивает их применение в герметичных средах с высокими требованиями к пожарной безопасности.
В связи с постоянным обновлением перечней ограниченных веществ в рамках регламентов ЕС REACH и RoHS, а также ужесточением национальных норм пожарной безопасности в сфере строительства и железнодорожного транспорта, возможности применения бромо-антимоновых антипиренов в сегменте высокотехнологичных решений продолжают сокращаться, и отказ от галогенов стал несомненным направлением развития отрасли.
Однако с точки зрения затрат цена высокоэффективных безгалогенных антипиренов значительно превышает стоимость традиционных систем. Стоимость единой единицы органических фосфорных антипиренов, таких как алюминий диэтилортофосфат, в несколько раз превышает стоимость обычного MCA, что напрямую приводит к росту затрат на сырье у производителей гофрированных труб среднего и высокого ценового сегмента; в то же время недорогие безгалогенные системы, как правило, характеризуются такими проблемами, как большая дозировка, высокий риск выделения и недостаточная эффективность огнезащиты тонкостенных изделий. В сочетании с наблюдаемой в последние годы тенденцией к облегчению конструкции гофротруб за счёт уменьшения толщины стенок — с традиционных 1,5 мм до 0,8–1,0 мм — это ещё больше повышает техническую сложность модификации с целью обеспечения огнестойкости и увеличивает затраты.